Domov / Blog / Správy z priemyslu / ultrazvukový zvárací roh: aplikácie, výberové kritériá a praktické pokyny


Vyžiadajte si cenovú ponuku
Ak ste strávili nejaký čas okolo ultrazvukovej montáže, už viete, že roh je časť, ktorú každý obviňuje, keď zvar vyzerá zle. V praxi je ultrazvukový zvárací roh jediným komponentom, ktorý rozhoduje o tom, koľko energie generátora skutočne dosiahne kĺb – a ako rovnomerne príde. Po rokoch budovania a servisu ultrazvukových zariadení pre výrobcov textilu, netkaných textílií a plastov sme zistili, že väčšina problémov s klaksónmi nie je záhadná. Pochádzajú z nesúladu medzi geometriou, materiálom a úlohou, ktorú má klaksón vykonať.
Tento sprievodca vás oboznámi s tým, čo klaksón robí, ako je vyrobený, ktoré profily vyhovujú akýmkoľvek aplikáciám a aké sú malé návyky údržby, ktoré udržujú stoh fungovať roky.
Roh – nazývaný aj sonotróda – je posledným kusom kovu vo vibračnej dráhe. Nachádza sa v spodnej časti stohu, pod konvertorom a zosilňovačom, a priamo sa dotýka obrobku. Jeho úloha je dvojaká: zosilniť mechanické vibrácie prichádzajúce zo zásobníka na amplitúdu, ktorú materiál potrebuje, a dodať túto energiu na správnu stopu.
Obe povinnosti sa riadia rezonanciou. Klaksón je vyrobený tak, aby vibroval pri určitej frekvencii, zvyčajne 15 kHz, 20 kHz alebo 40 kHz, a efektívne funguje iba vtedy, keď je celý zásobník naladený na rovnaké číslo. Vypnite rezonanciu a príznaky sa objavia rýchlo: generátor odoberá viac prúdu, zvar sa stáva nekonzistentným a teplo sa hromadí na miestach, kde by nemalo. Ak chcete pochopiť protiprúdovú polovicu tohto reťazca, naše poznámky na ako prevodník premieňa elektrické signály na mechanické vibrácie sú užitočným sprievodným čítaním.
Klaksón, ktorý na papieri vyzerá správne, môže byť v stroji stále chybný. Druh materiálu, smer zrna, hmotnosť montážnej príruby a dokonca aj povrchová úprava na pracovnej ploche, to všetko posúva rezonančnú frekvenciu. Renomovaní výrobcovia zmerajú každý klaksón na frekvenčnom analyzátore pred jeho odoslaním a upravia ladiace sloty, kým sa klaksón nedostane do úzkeho okna cieľovej frekvencie. To je dôvod, prečo je kópia klaksónu len zriedka rovnocennou náhradou: geometria sa môže zhodovať, zatiaľ čo ladenie nie.
Tvar rohu je skutočne rozhodnutím o distribúcii energie. Tenká čepeľ koncentruje energiu do úzkej línie; široká tyč ju šíri cez šev; kontúrovaná tvár ju tvaruje okolo konkrétnej partie. V tabuľke nižšie sú zhrnuté profily, na ktoré sa nás pýtajú najčastejšie.
| Profil | Geometria | Typická aplikácia | Body sledovania |
|---|---|---|---|
| Čepeľ / klin | Úzka pracovná hrana | Rezanie, utesňovanie a orezávanie netkanej textílie | Opotrebenie hrán; udržujte čepeľ chladnú a čistú |
| Tyčový / obdĺžnikový | Dlhá plochá tvár | Nepretržité zváranie švov, čipky a razenie | Plochosť tváre a rovnomerná amplitúda pozdĺž dĺžky |
| Okrúhle / valcové | Kruhová kontaktná plocha | Bodové zváranie, tesnenie rúr, drobné plastové diely | Sústrednosť montážneho závitu |
| Tvarované / vlastné | Opracované do tvaru dielu | Automobilové obloženie, filtre, medicínske komponenty | Vyžaduje špecifické ladenie a výkresy dielov |
| Kompozitný | Viacero ladených sekcií sa spojilo | Veľké alebo nepohodlné časti, na ktoré sa jeden klaksón nedostane | Integrita kĺbov a vyvážená amplitúda naprieč úsekmi |
Osobitnú zmienku si zaslúžia kompozitné rohy. Spojením viacerých ladených segmentov dokážu zasiahnuť do dutín, pokryť širokú oblasť bez množiacich sa zváračov a znížiť vnútorné pnutie v častiach citlivých na koncentrovanú energiu. Kompromisom je, že každá križovatka musí byť navrhnutá a overená, takže kompozitné klaksóny sú takmer vždy zákazkovým inžinierskym cvičením, a nie nákupom zo skladu.
Začnite od materiálu, nie od katalógu. Tenká polypropylénová netkaná textília vyžaduje vyššiu frekvenciu a nižšiu amplitúdu, aby sa zabránilo prepáleniu. Hrubšie termoplasty a silne plnené zmesi potrebujú väčšiu amplitúdu a geometriu tváre, ktorá udrží kontaktný tlak. Potiahnuté alebo laminované tkaniny sa často najlepšie zvárajú s vrúbkovanou alebo vzorovanou stranou, ktorá koncentruje energiu na rozhraní namiesto celého povrchu.
Potom skontrolujte stranu stroja. Frekvencia musí zodpovedať generátoru a meniču. Amplitúda na čele rohu musí spadať do pracovného okna materiálu – príliš málo spôsobuje slabé väzby, príliš veľa spôsobuje záblesky a prepichnutia. Montážny čap a príruba musia niesť zaťaženie bez spôsobenia strát. A klaksón musí fyzicky pasovať k upínadlu, pretože klaksón, ktorý nemožno zarovnať kolmo na kovadlinu, vytvorí zvary, ktoré sa budú líšiť od jednej hrany k druhej.
Pre výrobcov textilu a netkaných textílií je väčšina hodnoty pracovná plocha. náš
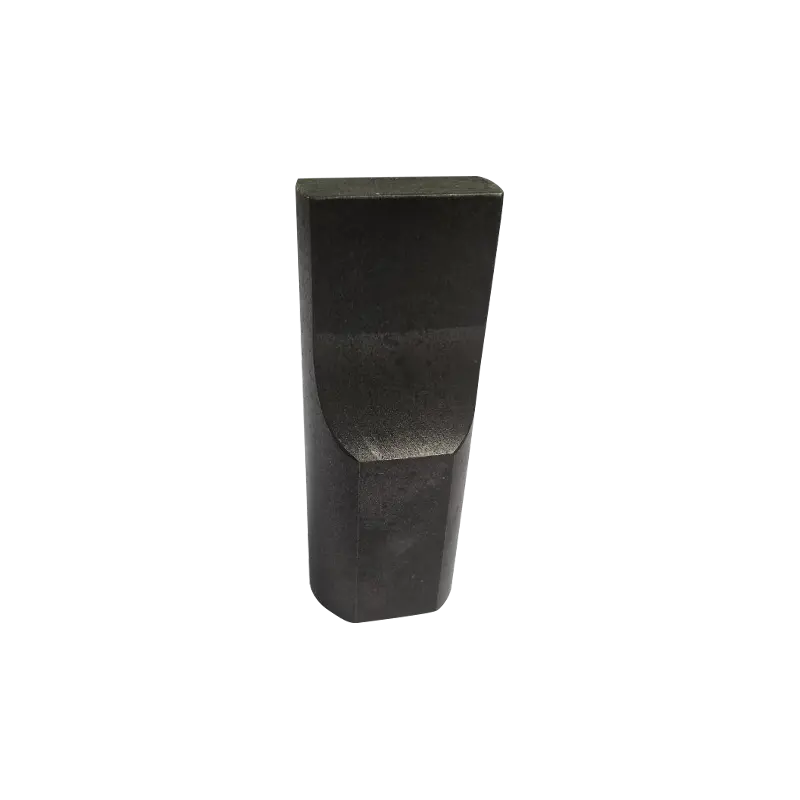 Ultrazvukové zváracie rohy AH optimalizované pre textil Ultrazvukové zváracie rohy na spracovanie textílií a netkaných textílií, ponúkané vo viacerých amplitúdach a frekvenciách na podporu efektívneho prenosu energie a čistých švov. Zobraziť produkt →
sú profilované s ohľadom na túto skutočnosť, pričom vyvažujú šírku tváre, vzor a amplitúdu tak, aby švy zostali čisté pri rýchlosti výroby.
Rohy zvyčajne dramaticky nezlyhávajú. Unášajú sa. Niekoľko rozumných zvykov udrží tento posun viditeľný skôr, ako dosiahne mieru šrotu:
Medzi varovné signály, na ktoré sa oplatí okamžite zareagovať, patrí náhly nárast prúdu generátora, zvar, ktorý si vyžaduje postupne dlhšie časy zdržania, viditeľné praskanie v blízkosti amplitúdových štrbín a tupé žuchnutie namiesto čistého bzučania pri spustení zásobníka. Ktorýkoľvek z nich naznačuje, že klaksón by mal vyjsť von na meranie, a nie byť stlačený silnejšie. Spustenie poškodeného klaksónu ohrozuje aj prevodník a zosilňovač.
Mnohé výrobné problémy sa nedajú vyriešiť výberom inej položky katalógu. Časť s nepohodlnou prírubou, šev, ktorý musí sledovať krivku, alebo vzor, ktorý sa musí zhodovať s dizajnom razenia zákazníka, to všetko si vyžaduje roh vyrobený pre aplikáciu. Táto práca začína výkresom dielu, špecifikáciou materiálu a frekvenciou a výkonom stroja a končí vyladeným rohom, ktorý bol overený na skutočnom stohu.
Vlastné náradie je miesto, kde sa skúsenosti vyplácajú, pretože rovnakú kresbu je možné vyladiť viacerými spôsobmi a len jeden z nich vydrží počas dlhej výroby. náš
 Vlastné ultrazvukové formy na zváranie, rezanie a tesnenie Vysoko presné zákazkové nástroje z priemyselnej ocele, vyrobené na ultrazvukové zváranie, rezanie alebo tesnenie a prispôsobiteľné tak, aby vyhovovali rôznym požiadavkám zákazníkov. Zobraziť produkt →
sú vyvinuté s dielom zákazníka v ruke a tam, kde prácu lepšie obslúži úplne iný formát stroja, je niekedy praktickejšia ručná jednotka – napr.
 AH-30 Sonic ručná ultrazvuková bodová zváračka Kompaktná ručná ultrazvuková bodová zváračka na tenké plechy alebo drôty, vhodná na opravy a maloobjemové montáže, s prevádzkou 28 kHz alebo 35 kHz. Zobraziť produkt →
používa sa na opravy a maloobjemovú montáž.
Ak si prezeráte celú zostavu a nie len nástroje, náš prehľad ultrazvukové zváracie stroje ukazuje, ako sú klaksón, upínač a elektronika pohonu zladené v praxi.
Ultrazvukový zvárací roh je vyladený mechanický komponent, nie tvarovaný blok kovu. Správny materiál, profil a ladenie a zvyšok zostavy sa bude správať predvídateľne; ignorujte ktorýkoľvek z nich a svoj rozpočet na údržbu miniete na naháňanie nekonzistentných zvarov. Začnite s materiálom, ktorý spájate, prispôsobte sirénu frekvencii a amplitúdovému okienku stroja a pravidelne kontrolujte čelo a čap. Väčšina problémov s klaksónom, ktoré máme diagnostikovať, sú skôr problémy s výberom alebo údržbou než výrobné chyby – čo je dobrá správa, pretože oboje máte pod kontrolou.

Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


